对金属矿山而言,破碎工段承担着原矿初加工任务,产线一旦因电气原因中断,后续工序会同步受阻。实际运营中,部分业主把关注重心放在主机选型与产能匹配上,而对电控系统的可维护性、备件通用性考虑不足,直到设备进场运行后才逐步暴露问题。电控方案的规划,理应前置到项目论证阶段。
过去较长一段时间,不少破碎项目按单台设备单独设计电控柜:主机功率不同、型号不同,柜体内部布局和元器件搭配也随之变化。这样的做法至少带来四类问题: 其一,设计环节工作量重复,图纸与物料清单难以复用; 其二,柜体规格不统一,钣金加工与装配无法批量组织,交付周期受影响; 其三,矿山备件库需要储备多种规格元器件,库存占用与采购管理成本上升; 其四,现场维护人员要熟悉多套柜体结构,故障定位和元器件更换效率受限。
金属矿山大多保持连续生产节奏,电气故障导致的停机时间越短越好,这恰恰对电控系统的标准化程度提出了更高要求。
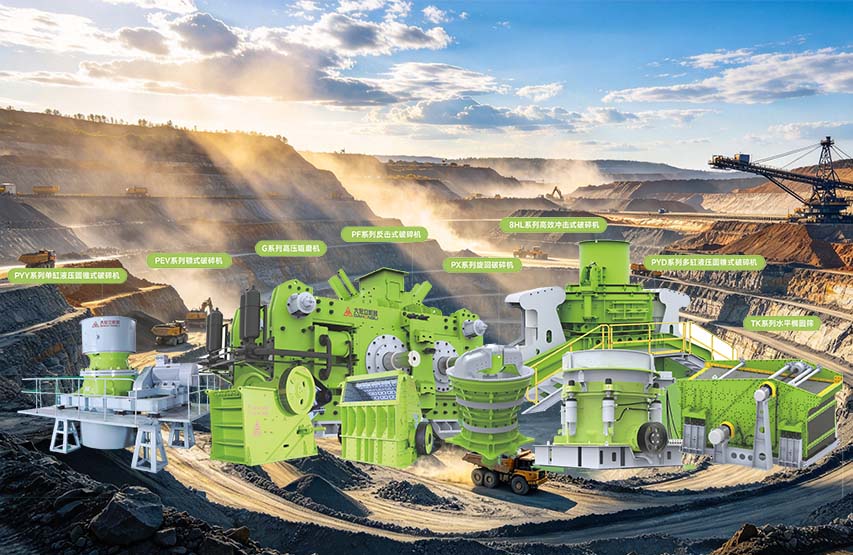
大宏立在 PEV 颚式破碎机、PYY 单缸圆锥破碎机、PYD 多缸圆锥破碎机等多系列机型的配套实践中,逐步沉淀出一套模块化电控设计思路,核心可概括为三个方面。
柜型收敛,图纸复用。 结合粗碎、中碎、细碎环节以及润滑、液压、除尘等辅机的控制特点,将原先分散的定制柜体归并为若干标准柜型。标准柜型的电气图纸、物料清单与装配工艺可以跨项目调用,减少从零设计的工作量。
柜内分区,强弱电隔离。 针对矿山高粉尘、强振动的现场条件,柜内按主电源、软启动驱动、PLC 控制、信号端子等功能划分布局,强弱电分区排布,降低电磁干扰影响;接线端子与元器件导轨位置统一,减少装配与检修过程中的误操作。
结构强化,散热防尘并重。 柜体钣金结构按矿山工况做抗振处理,匹配相应防护等级;同时配置标准散热风道与防尘滤网,缓解粉尘积聚导致的元器件温升问题,延长电气元件使用周期。
此外,同系列产品的核心元器件选型尽量统一,接触器、传感器、继电器等具备跨项目互换条件,有助于压缩备件储备种类。
从项目推进的不同阶段看,标准化电控方案的价值各有体现。 项目建设期:设计环节可直接调用成熟配置,缩短出图与物料准备时间;生产环节可批量组织装配,交付节奏更可控。 安装调试期:柜内布局一致,施工人员上手快,接线与调试耗时减少。 运营维护期:备件种类收窄,检修人员只需掌握少量柜体结构,故障排查与元件更换更加顺畅。若矿山后续分期建设或扩产,新增设备可直接沿用既有标准柜配置,无需重新定制。
标准化并不等于功能简化。大宏立标准化电控柜仍保留破碎机运行参数采集能力,可监测主机电流、液压压力、关键部位温度等数据,内置过载保护、温度预警与联锁停机逻辑。 在整线协同方面,电控系统可接入产线中控,与给料、筛分、输送等设备联动控制,契合矿山少人化、智能化运行趋势;同时预留远程运维与信号扩展接口,便于后续按需升级。
从设备全生命周期视角看,电控标准化可以在采购、运行、维护多个环节为业主带来改善:采购端交付周期更可控、备件库存更精简;运行端电气系统稳定性提升,非计划停机概率下降;维护端检修门槛降低,维保投入更合理。 对于正在规划破碎产线或计划技改的矿山企业,建议在破碎设备选型阶段,将配套电控系统的模块化程度、备件通用性、智能化扩展能力纳入综合评估,而不只关注主机单项指标。
金属矿山工况复杂,电控系统作为破碎装备的控制中枢,其可靠性直接影响产线运行效率。大宏立结合多项目实践,持续优化破碎机电控柜的标准化与模块化设计,兼顾交付效率、现场维护与智能升级需求,为金属矿山破碎产线的稳定运行提供硬件支撑。矿山企业在开展设备选型时,可结合项目实际工况,综合评估电控方案的适配性与长期可维护性。